Tiefziehen von Blech: Prozessschritte, Materialien und Anwendungen
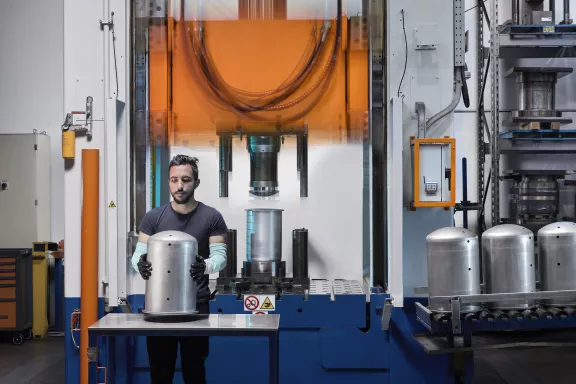
Das Tiefziehen von Blech zählt zu den am häufigsten eingesetzten Verfahren der Kaltumformung, um aus einem flachen Metallblech oder aus einer lasergeschnittenen, gescherten oder gestanzten Abwicklung hohle, dreidimensionale Bauteile herzustellen.
Minifaber wendet dieses Verfahren auf Eisenwerkstoffe an, auch vorverzinkt und vorlackiert, ebenso auf Edelstahl, Aluminium, Kupfer und Speziallegierungen, und passt dabei jeden Produktionsschritt an die Eigenschaften des Materials und an die Geometrie des fertigen Bauteils an.
In diesem Leitfaden betrachten wir im Detail, wie der Tiefziehprozess abläuft, welche Materialien am häufigsten verwendet werden und in welchen Industriezweigen dieses Verfahren zum Einsatz kommt.
Was ist das Tiefziehen von Blech
Das Tiefziehen von Blech besteht in der plastischen Verformung eines flachen Metallzuschnitts, der durch den Spalt zwischen Matrize und Stempel gedrückt wird, bis er die gewünschte Hohlform annimmt.
Anders als bei spanabhebenden Verfahren wird das Material nicht abgetragen, sondern nur verformt. So entstehen widerstandsfähige, fügestellenfreie Bauteile bei effizienter Nutzung des Rohmaterials.
Dieser Prozess erfordert die gleichzeitige Kontrolle mehrerer Variablen: die Auslegung des Werkzeugs, die Form des Ausgangszuschnitts, den Pressendruck, die Wirkung des Niederhalters, die Schmierung und das mechanische Verhalten des gewählten Materials. Die Qualität des Ergebnisses hängt daher vor allem von einer sorgfältigen Planung jeder Phase des Produktionszyklus und der Werkzeuge ab.
Die Phasen des Tiefziehprozesses
Der Tiefziehprozess verläuft in aufeinanderfolgenden Schritten, von denen jeder die Maß- und Strukturqualität des fertigen Bauteils unmittelbar beeinflusst.
Vorbereitung des Zuschnitts
Die erste Phase betrifft das Schneiden des Zuschnitts, also des flachen Blechabschnitts, aus dem das Teil entsteht. Seine Abmessungen und seine Form werden anhand des Materialvolumens berechnet, das zum Erreichen der Endgeometrie nötig ist, und berücksichtigen die Dehnung, die das Metall während der Verformung erfährt.
Die Größe des Zuschnitts ist bereits eine Prozessvariable. Ein kleinerer Zuschnitt lässt das Blech besser nachfließen, kann aber Falten und Instabilitäten im Material verursachen. Ein größerer Zuschnitt kann zwei Probleme lösen: die richtige Spannung im Material, die dem Teil mehr Steifigkeit verleiht, und die Faltenbildung. Zu beachten ist allerdings, dass er andere Falten hervorrufen kann, etwa am Zuschnittrand, und zu starker Dehnung des Blechs bis hin zu Einschnürung und Bruch führen kann.
Einspannen mit dem Niederhalter
Bei einem Tiefziehprozess wird der Zuschnitt in der Regel auf den Niederhalter gelegt und von der Matrize festgehalten. Der Niederhalter ist ein starres Element, das auf den Zuschnitt eine kalibrierte, einstellbare Gegenkraft zum Druck der Matrize ausübt. Diese Phase ist entscheidend, um den Materialfluss während des Matrizenhubs zu steuern: Das Material fließt von seinen äußeren Bereichen zur Mitte und in den Spalt zwischen Matrize und Stempel und nimmt dabei die Form an, für die das Werkzeug ausgelegt wurde.
Ein zu geringer Niederhalterdruck führt zu Falten, ein zu hoher Druck zu Rissen oder unkontrollierten Wanddickenverringerungen. In diesem System hat der Stempel eine statische Funktion, und das Blech wird um den Stempel herum geformt.
Dieses Tiefziehsystem mit feststehendem Stempel und beweglicher Matrize ist das am häufigsten verwendete. Es gibt jedoch Fälle, in denen es sinnvoller sein kann, die Matrize stillstehen zu lassen und den Stempel zu bewegen.
Der eigentliche Tiefziehvorgang
Der Prozess beginnt, wenn die Matrize, angetrieben vom Hauptzylinder der Presse, nach unten fährt und dabei den Niederhalter nach unten drückt. Der zwischen Matrize und Niederhalter eingespannte Blechzuschnitt liegt auf der Oberseite des Stempels auf und fließt im weiteren Verlauf des Hubs in den Spalt zwischen Matrize und Stempel, wo das gewünschte Teil entsteht. Es ist der Ziehkantenradius, der das Blech zu der abrupten Richtungsänderung zwingt, von der Ebene in die Senkrechte oder Schräge, und er ist zugleich einer der wichtigsten Einstellparameter des Prozesses: Ein großer Radius erleichtert das Fließen des Materials, ein kleiner Radius bremst es tendenziell.
Nicht immer lässt sich ein Tiefziehteil jedoch in einem einzigen Zug herstellen: Alles hängt vom verwendeten Material und von der Geometrie des Bauteils ab. Bei schmalen, tiefen Teilen zum Beispiel muss in aufeinanderfolgenden Zügen gearbeitet werden, mit unterschiedlichen Werkzeugen, die das Teil schrittweise in seine endgültige Form bringen. Der Grund ist, dass es ein Ziehverhältnis gibt, das von den mechanischen Eigenschaften des Materials bestimmt wird und in einem einzigen Zug nicht überschritten werden kann.
Zusätzlich erschwert die Kaltverfestigung den Prozess: Bei jedem Tiefziehzug wird das Material zunehmend härter und verliert an Plastizität, Formbarkeit und Tiefziehfähigkeit. Deshalb ist zwischen zwei Zügen häufig eine Wärmebehandlung erforderlich, die das ursprüngliche Kristallgefüge des Materials und damit seine mechanischen Ausgangseigenschaften wiederherstellt.
Beschneiden und ergänzende Arbeitsgänge
Nach dem Umformen wird das Bauteil durch Stanzen oder Laserschneiden beschnitten, um überschüssiges Material an den Rändern und überall dort zu entfernen, wo die Zeichnung es verlangt. Je nach Spezifikation können sich Kalibrierarbeiten zum Ausgleich der Rückfederung des Materials anschließen oder ergänzende Bearbeitungen wie Bohren, Biegen oder Oberflächenbehandlungen.
Maß- und Prozesskontrollen
Jede Charge durchläuft Maß- und Strukturkontrollen, um die Übereinstimmung mit den Konstruktionstoleranzen zu überprüfen. Minifaber integriert diese Kontrollen in den gesamten Produktionszyklus, sodass mögliche Abweichungen erkannt werden, bevor das Bauteil in die nächsten Arbeitsschritte übergeht.
Die Materialien für das Tiefziehen von Blech
Die Wahl des Materials beeinflusst jede Phase des soeben beschriebenen Prozesses: Pressenparameter, Werkzeuggeometrie, Schmierung und die Anzahl der Züge ändern sich deutlich, je nachdem, ob Edelstahl, Aluminium, beschichtetes Eisen oder Kupferlegierungen verarbeitet werden.
- Edelstahl, gewählt wegen seiner Korrosionsbeständigkeit in Branchen wie Medizintechnik, Lebensmitteltechnik und Elektromechanik.
- Aluminium, geeignet, wenn Gewichtsreduzierung eine zentrale Anforderung ist, dank seiner Formbarkeit.
- Eisen und beschichtete Materialien, geeignet für industrielle Großserienfertigung, bei der Produktivität und Wiederholgenauigkeit zählen.
- Kupfer und Messing, verwendet für technische Bauteile, die elektrische oder thermische Leitfähigkeit erfordern.
Wer die Eigenschaften der einzelnen Materialien vertiefen und wissen möchte, wie sich die Wahl in der Konstruktionsphase steuern lässt, findet Hilfe in unserem LeitfadenTiefziehen von Metallen: Wie es funktioniert und wann es sich empfiehlt.
Industrielle Anwendungen des Tiefziehens von Blech
Dank der Vielfalt der verarbeitbaren Materialien und der Präzision, die sich bei der Umformung erreichen lässt, findet das Tiefziehen von Blech in zahlreichen Industriezweigen Anwendung.
In der Medizintechnik wird das Tiefziehen eingesetzt, um Bauteile mit glatten, gleichmäßigen Oberflächen herzustellen, die ihre nichtrostenden Eigenschaften dauerhaft bewahren, eine grundlegende Voraussetzung für die Verträglichkeit mit sterilen Umgebungen. In der Lebensmitteltechnik macht der gleiche Anspruch an Oberflächen ohne Unebenheiten tiefgezogenen Edelstahl zur bevorzugten Lösung für Bauteile mit Lebensmittelkontakt.
In der Elektromechanik ermöglicht das Tiefziehen die Herstellung von Bauteilen aus Kupfer und Messing, bei denen die elektrische Leitfähigkeit eine Konstruktionsanforderung ist, ebenso wie von Bauteilen aus Aluminium, bei denen die Begrenzung des Gewichts die Gesamtleistung des Systems beeinflusst.
In der professionellen Beleuchtung sowie in der Gas- und Energieverteilung wird das Tiefziehen für Bauteile eingesetzt, die mechanische Festigkeit erfordern, verbunden mit einem Verfahren, das Schweißnähte und Fügestellen vermeidet. In diesem Fall ist der Produktionszyklus schneller und wirtschaftlicher.
Diese Vielseitigkeit der Anwendungen ist der Grund, warum Minifaber das Tiefziehverfahren als integrierten Bestandteil seines Angebots in der Blechbearbeitung entwickelt, von der Werkzeugkonstruktion bis zur Fertigung des fertigen Bauteils.
Warum Minifaber für das Tiefziehen von Blech wählen
Minifaber steuert den gesamten Tiefziehzyklus im eigenen Haus, von der Werkzeugkonstruktion bis zur Fertigung des fertigen Bauteils, auf einer Produktionsfläche von 56.000 Quadratmetern und mit einer großen Belegschaft, die sich der Blechbearbeitung widmet. Diese direkte Kontrolle über jede Prozessphase erlaubt es, schnell auf Pressenparameter, Bearbeitungsfolgen und Qualitätskontrollen einzuwirken und die Validierungszeiten gegenüber Lieferketten zu verkürzen, die für Werkzeuge oder ergänzende Bearbeitungen auf externe Zulieferer angewiesen sind.
Die Technologieinvestition von 5,6 Millionen Euro im Jahr 2025 hat den Maschinenpark für Bearbeitungen und die Kaltumformung im Allgemeinen erweitert. Minifaber kann dadurch Aufträge vom Prototyp bis zur Serienfertigung begleiten und bei unterschiedlichen Produktionsvolumen dieselbe Maßqualität sicherstellen. Diese Flexibilität macht Minifaber zu einem geeigneten Partner sowohl für Projekte mit komplexen Geometrien als auch für Produktionszyklen mit hohen Stückzahlen.
Minifaber, Partner für das Tiefziehen von Blech
Minifaber konstruiert und fertigt Tiefziehbauteile aus Eisenwerkstoffen, auch vorverzinkt und vorlackiert, aus Edelstahl, Aluminium, Kupfer, Messing und Speziallegierungen und begleitet dabei den gesamten Produktionszyklus von der Werkzeugkonstruktion bis zu den Prozesskontrollen.