Metallbiegen: Leitfaden zu den Verfahren für Stahl, Kupfer und Aluminium
DasBiegen von Metallen gehört zu den am weitesten verbreiteten Kaltumformverfahren in der Fertigungsindustrie, doch das Verhalten eines Werkstoffs unter der Kraft der Abkantpresse unterscheidet sich von Fall zu Fall erheblich. Stahl, Kupfer, Aluminium und Edelstahl verhalten sich unterschiedlich in Bezug auf Rückfederung, Mindestbiegeradius und sogar auf die Wahl der Maschine, die für ihre Bearbeitung am besten geeignet ist.
Wer diese Unterschiede schon vor Beginn des Projekts versteht, erhält Biegeteile mit korrektem Winkel, ohne Risse, ohne Nacharbeit und ohne böse Überraschungen bei der Abnahme.
Metallbiegen für Prototypen sowie kleine und mittlere Serien
Wenn vom Biegen die Rede ist, ist das erste Szenario, das es zu betrachten gilt, der Prototypenbau oder die Fertigung in kleinen und mittleren Serien: Hier gehören Stahl, auch in vorverzinkter und vorlackierter Ausführung, Kupfer und Aluminium neben Edelstahl zu den am häufigsten nachgefragten Werkstoffen.
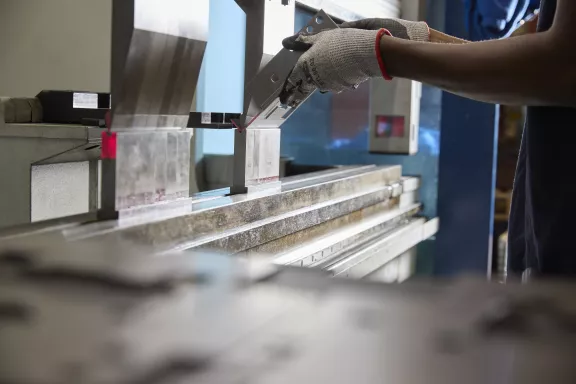
In diesen Fällen ist die programmierbare CNC-Abkantpresse das effizienteste Werkzeug. Das Blech wird von einem Biegemesser in eine V-förmige Matrize gedrückt, und je nachdem, wie der Stempel, auch Messer oder Schneide genannt, mit der Matrize zusammenwirkt, lassen sich sehr unterschiedliche Ergebnisse erzielen.
Luftbiegen und Prägebiegen: Unterschiede und Einsatzbereiche
Beim Luftbiegen erreicht der Stempel den Boden der Matrize nicht: Der Biegewinkel wird durch den programmierten Hub des beweglichen Stößels bestimmt und nicht durch vollständigen Kontakt mit der Matrize.
Es ist die bevorzugte Lösung, wenn:
- die Biegekraft begrenzt werden soll, da das Blech durch die Reibung an den Werkzeugen weniger beansprucht wird
- Flexibilität gefragt ist: Mit einem Satz Biegemesser lassen sich mehrere unterschiedliche Biegewinkel erzeugen
Mit Bedacht sollte es gewählt werden, wenn der geforderte Biegewinkel sehr präzise sein muss oder wenn sich Bohrungen nahe der Biegung befinden, da sich diese in solchen Fällen tendenziell verformen.
Federt das Material nach dem Biegen zurück und öffnet sich der Winkel, muss der Hubwert korrigiert werden, damit nach Abzug der Rückfederung das erreicht wird, was die Zeichnung verlangt.
Beim Prägebiegen hingegen erreicht der Stempel den Boden der Matrize und presst das Material buchstäblich gegen sie. Diese Technik kommt zum Einsatz, wenn:
- die Serie wächst und die Maßhaltigkeit zur strengen Anforderung wird, da sie einen besser wiederholbaren Biegewinkel bei allen gefertigten Teilen gewährleistet
- der Werkstoff es zulässt und engere Radien erforderlich sind
Es muss allerdings betont werden, dass hierbei die Qualität der gebogenen Kanten geringer ausfallen kann, da diese stärker beansprucht werden; hinzu kommen ein höherer Werkzeugverschleiß und eine strengere Begrenzung der bearbeitbaren Blechdicke.
Rolla-Matrize für das Präzisionsbiegen
Viele der dem Biegeprozess innewohnenden Probleme lassen sich mit der Rolla-Matrize lösen, einer Spezialmatrize ohne Rille, die stattdessen mit zwei drehbaren, halbkugelförmigen Gleitstücken ausgestattet ist, die das Blech beim Biegen begleiten. Ihre Vorteile:
- Sie verhindert, dass das Blech über die Kanten der Rille gleitet, was eine Ursache für optische Mängel ist
- Sie ermöglicht Bohrungen nahe der Biegung, ohne dass diese sich verformen
- Sie ermöglicht sehr kurze Schenkel, was mit gewöhnlichen Matrizen nicht machbar ist
Abflachen: scharfe Kanten beseitigen
Daneben gibt es die geflachte Biegung, auch Abflachen oder Falzen genannt, die vor allem eingesetzt wird, um scharfe Kanten des Werkstücks zu beseitigen und am Blech eine abgerundete Doppelwand zu erzeugen.
CNC-Abkantpressen und Schwenkbiegemaschine im Vergleich
Das Biegen ist ein sehr flexibler Vorgang: Werden gleichzeitig verschiedene Arten von Biegemessern und Matrizen an der Maschine montiert, lassen sich vielfältige Formen bis zur Fertigstellung des Teils herstellen. Möglich machen dies die modernen CNC-gesteuerten Abkantpressen. Der Rechner regelt automatisch sowohl die Bewegung des oberen Stößels, der das Metall biegt, als auch die Hinteranschläge, die das Maß des Schenkels festlegen. Der Bediener muss lediglich das Teil stützen, das Blech an die Anschläge legen und es korrekt ausrichten, um die Biegung auf der von der Zeichnung geforderten Seite auszuführen.
Bei der Schwenkbiegemaschine übernimmt die Maschine auch die manuellen Positionierungsarbeiten des Blechs an den Anschlägen. Das Blech liegt auf einem beweglichen Tisch und wird von einem Blechhalter fixiert, während ein Werkzeug die Biegung Seite für Seite und in den beiden von der Zeichnung geforderten Richtungen (Biegung nach oben und nach unten) ausführt, ohne dass der Bediener das Teil wenden muss. Sie ist eine besonders geeignete Lösung für Teile mit komplexen Geometrien, die sich mit der herkömmlichen Abkantpresse allein nur schwer herstellen ließen.
Um diesen Aspekt des Biegens im Zusammenhang mit Prototypenbau und Kleinserien zu vertiefen, empfiehlt sich die Lektüre unseres Leitfadens zumBlechbiegen für die Produktion von Prototypen sowie von kleinen und mittelgroßen Serien.
Biegen von dicken Blechen
Bei der Bearbeitung dicker Bleche ändert sich das Bild erheblich. Hier stehen in der Regel Stahl und Eisenwerkstoffe im Vordergrund, auch vorverzinkte, vor allem in Branchen wie Schiffbau, Energie und Bauwesen, in denen Bauteile der mittelschweren bis schweren Stahlkonstruktion zum Einsatz kommen.
In diesen Fällen ist die Blechdicke nicht der einzige zu berücksichtigende Parameter. Zu beachten sind außerdem:
- die Länge des Teils
- der gewünschte Biegewinkel
- die mechanischen Eigenschaften des Werkstoffs
- die maximal verfügbare Kraft der Abkantpresse
Biegungen an dicken Blechen werden in der Regel im Luftbiegeverfahren ausgeführt, um die Biegekraft zu begrenzen. Nur wenn alle diese Variablen zusammengeführt werden, lässt sich die erforderliche Tonnage, also die notwendige Biegekraft, präzise berechnen, ebenso wie der Innenbiegeradius, die Matrizenöffnung und der Mindestschenkel, die für ein einwandfreies Ergebnis unerlässlich sind.
Zum Einsatz kommen hier Abkantpressen mit hoher Tonnage, oft mit Blechfolgern ausgestattet, die das Blech vor der Ausführung gerader, paralleler Biegungen korrekt positionieren; in den anspruchsvollsten Fällen werden regelrechte robotergestützte Biegezellen verwendet, die eigens dafür ausgelegt sind, die größten Dicken mit der Wiederholgenauigkeit zu bewältigen, die die industrielle Fertigung verlangt.
So beschreibt es auch unser Leitfaden zuden Geheimnissen für das Biegen von dickem Blech.
Kupfer biegen: Verfahren und Vorsichtsmaßnahmen
Kupfer verdient eine gesonderte Betrachtung, denn anders als bei Stahl und Aluminium liegt seine größte Herausforderung weniger in der zum Biegen erforderlichen Kraft als in der Sorgfalt, die im Umgang mit der Oberfläche verlangt wird.
Es ist ein Metall, das wegen seiner elektrischen und thermischen Leitfähigkeit und seiner ausgezeichneten Verformbarkeit geschätzt wird, die es relativ leicht biegbar macht, auch bei komplexen Geometrien und präzisen Winkeln, und die das Risiko von Brüchen oder Rissen begrenzt, das man bei härteren Werkstoffen befürchten könnte.
Diese elektrische und thermische Leitfähigkeit macht Kupfer in Branchen wie Elektronik und Elektromechanik sehr gefragt, doch es muss betont werden, dass Kupfer besonders empfindlich auf Kratzer und Oberflächenfehler reagiert. Wer es bearbeitet, muss daher gezielte Maßnahmen ergreifen, wie zum Beispiel:
- den Einsatz von Schutzfolien auf den Blechen
- Matrizen mit vergrößertem Radius
- den Einsatz rotierender Werkzeuge mit dem als Rolla-Biegen bekannten Verfahren
Diese Maßnahmen dienen dazu, die optische Qualität des fertigen Teils zusammen mit seiner Maßgenauigkeit zu bewahren.
Auch hier bleiben die Kontrolle von Biegeradius, aufgebrachter Kraft und Rückfederung grundlegend, wobei Letztere dank der natürlichen Verformbarkeit von Kupfer ohnehin geringer ausfällt als bei anderen Metallen.
UnserLeitfaden zum Kupfer-Biegen hilft, den gesamten Prozess besser zu verstehen.
Aluminium biegen: die Rückfederung beherrschen
Aluminium schließlich vereint Leichtigkeit und Verformbarkeit in einer Kombination, die es zu einem der einfachsten Metalle macht, um es nach den Vorgaben des Kunden zu biegen; gerade diese Bearbeitbarkeit macht es zu einem weit verbreiteten Werkstoff in Bereichen, in denen das Verhältnis von Gewicht zu Festigkeit bei der Konstruktion des Bauteils eine zentrale Rolle spielt.
Die größte Schwierigkeit beim Biegen von Aluminium liegt jedoch in der Kontrolle der Rückfederung, die bei gleicher Dicke im Allgemeinen ausgeprägter ist als bei Eisenwerkstoffen, wenn auch weniger als bei Edelstahl. Beim Biegen von Aluminium ist eine angemessene Kompensation der Rückfederung vorzusehen, ebenso wie eine sorgfältige Kontrolle in der Fertigung.
Auch die für das Projekt gewählte Aluminiumlegierung beeinflusst das Verhalten beim Biegen, weshalb jeder Fall vor Produktionsbeginn einzeln mit dem Kunden zu bewerten ist. Es gibt nämlich verschiedene Arten von Aluminium-Knetlegierungen, und jede kann einen anderen Wärmebehandlungs- und Verfestigungszustand aufweisen, der die mechanischen Eigenschaften des Aluminiums erheblich verändert und die Eignung zum Biegen verbessert oder verschlechtert.
Von der Härte und der Verfestigung des Werkstoffs hängt auch der Mindestbiegeradius ab:
- Bei weicheren Werkstoffen lassen sich kleine Radien erzielen
- Bei härteren Werkstoffen muss der Radius größer sein, um Risse am Außenradius der Biegung zu vermeiden
So wählen Sie das passende Biegeverfahren
Fasst man alles bisher Gesagte zusammen, wird deutlich, dass die Wahl des richtigen Biegeverfahrens stets von der Kombination mehrerer Faktoren abhängt: dem konkreten Werkstoff, seiner Dicke, dem von der Zeichnung geforderten Winkel, dem Vorhandensein von Bohrungen oder Ausschnitten nahe der Biegung und den erwarteten Produktionsmengen.
- Prototypen und kleine bis mittlere Serien: Die programmierbare CNC-Abkantpresse bleibt die präziseste und wirtschaftlichste Lösung, bereits ab Einzelstücken
- Teile mit komplexen Biegungen auf mehreren Seiten: Die Schwenkbiegemaschine gewährleistet Wiederholgenauigkeit auch bei anspruchsvollen Geometrien
- Größere Dicken, unabhängig vom bearbeiteten Metall: Der Einsatz von Abkantpressen, die auf die erforderliche Tonnage ausgelegt sind, wird entscheidend oder, in den anspruchsvollsten Fällen, der Einsatz spezieller Roboterzellen
In jedem Szenario bleibt der Ausgangspunkt derselbe: ein vertieftes technisches Gespräch mit dem Kunden, um die Endanwendung des Teils zu verstehen und daraus die Maschine, die Biegeart und die Parameter abzuleiten, die am besten geeignet sind, um bereits beim ersten gefertigten Teil ein korrektes Ergebnis zu erzielen.
Metallbiegen bei Minifaber
Seit 1960 begleitet Minifaber Unternehmen aus sehr unterschiedlichen Branchen, von der Elektromechanik über die Medizintechnik, von der Gasverteilung über Vending und Energieversorger bis hin zur professionellen Beleuchtung, mit einem Maschinenpark aus 7 CNC-Abkantpressen und einer Schwenkbiegemaschine.
Jede Bearbeitung, ob in Stahl, Kupfer, Aluminium, Edelstahl oder Sonderlegierungen, beginnt mit einer gemeinsam mit dem Kunden durchgeführten Analyse, um die wirksamste Strategie zu bestimmen und dabei von Anfang an die am besten geeignete Maschine, die anzuwendende Biegeart und die technischen Parameter zu prüfen, die zum geforderten Ergebnis erforderlich sind.
Wer ein Projekt bewerten lassen möchte, kann Minifaber für ein technisches Gespräch und ein unverbindliches Angebot kontaktieren.
Minifaber ist Ihr Partner für Blechbearbeitung und Fertigprodukte