Piegatura dei metalli: guida alle tecniche per ferro, rame e alluminio
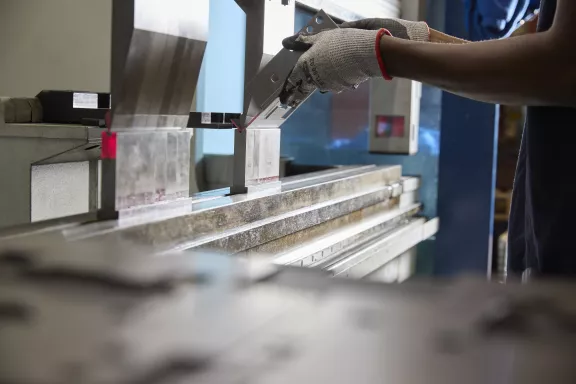
La piegatura dei metalli è tra le lavorazioni a freddo più diffuse nell'industria manifatturiera, ma il modo in cui un materiale risponde alla forza della piegatrice cambia sensibilmente da caso a caso. Ferro, rame e alluminio e acciaio inox si comportano in maniera diversa in termini di ritorno elastico, raggio minimo di piega e persino nella scelta della macchina più adatta a lavorarli.
Se si comprendono queste differenze, ancor prima di mettere mano al progetto, è possibile ottenere dei pezzi piegati con l'angolo corretto, senza cricche, senza rilavorazioni e senza sorprese in fase di collaudo.
Piegatura dei metalli per prototipi e piccole e medie serie
Quando si parla di piegatura, il primo scenario da prendere in considerazione è quello della prototipazione o della produzione in piccole e medie serie: in questo caso, ferro, anche nelle versioni prezincato e preverniciato, rame e alluminio sono tra i materiali più richiesti insieme all'acciaio inox.
In questi contesti la piegatrice programmabile a controllo numerico è lo strumento più efficiente. La lamiera viene spinta da una lama all'interno di una cava a profilo a V, e a seconda di come il punzone - detto anche lama o coltello - interagisce con la cava si possono ottenere risultati molto diversi tra loro.
Piega in aria e coniatura: differenze e quando usarle
Nella piega in aria il punzone non arriva a fondo corsa: l'angolo di piega è determinato dalla corsa programmata della traversa mobile, non dal contatto completo con la cava.
È la soluzione da preferire quando:
- Si vuole limitare lo sforzo di piega, dal momento che la lamiera risulta meno usurata dallo sfregamento con gli utensili
- Serve flessibilità: utilizzando un set di lame è possibile creare più angoli di piega diversi
Va scelta con attenzione quando l'angolo di piega richiesto è molto preciso o quando i fori sono vicini alla piega, perché in questi casi tendono a deformarsi.
Se, in seguito alla piegatura, il materiale subisce un ritorno elastico che tende a chiudere la piega, si deve intervenire correggendo il valore della corsa, così da ottenere quanto richiesto a disegno, al netto del ritorno stesso.
Nella coniatura, invece, il punzone raggiunge il fondo della cava e schiaccia letteralmente il materiale contro la matrice. È la tecnica da adottare quando:
- La serie cresce e la costanza dimensionale diventa un requisito stringente, perché garantisce un angolo di piega più ripetibile su tutti i pezzi prodotti
- Il materiale lo consente e servono raggi più stretti
Va sottolineato, però, che in questo caso ci potrebbe essere una minore qualità dei bordi piegati, che risulteranno più usurati, e una maggiore usura degli utensili e un limite più stringente sullo spessore lavorabile.
Matrice a Rolla per la piegatura di precisione
Molti problemi insiti nel processo di piega possono essere risolti con la matrice a Rolla, una matrice speciale che non ha una cava ma è dotata di due cursori semisferici rotanti, che accompagnano la lamiera durante la piega. I suoi vantaggi:
- Evita lo strisciamento della lamiera sui bordi della cava, causa di imperfezioni estetiche
- Permette di realizzare fori vicino alla piega senza che questi si deformino
- Consente di realizzare bordi di piega molto piccoli, cosa non fattibile con matrici comuni
Piega schiacciata: eliminare i bordi taglienti
Esiste poi la piega schiacciata, utilizzata per lo più per eliminare i bordi taglienti del manufatto e generare un doppio spessore raggiato sulla lamiera.
Piegatrici CNC e pannellatrice a confronto
La piegatura è un'operazione molto flessibile: installando contemporaneamente diversi tipi di lame e cave sulla macchina, si possono realizzare molteplici forme fino a completare il pezzo. Tutto questo è possibile grazie alle moderne piegatrici a controllo numerico (CNC). Il computer regola in automatico sia il movimento della traversa superiore che piega il metallo, sia i fermi posteriori che stabiliscono la misura del bordo. L'operatore deve soltanto sostenere il pezzo, appoggiare la lamiera contro i fermi e orientarla nel modo corretto per eseguire la piega dal lato richiesto dal disegno.
Con la pannellatrice invece anche le operazioni manuali di posizionamento della lamiera contro i registri sono lasciate alla macchina. La lamiera viene appoggiata su un piano mobile, bloccata da un premilamiera, mentre un utensile esegue la piega lato per lato e nei due versi richiesti a disegno (piega verso l'alto e piega verso il basso) senza che l'operatore debba capovolgere il pezzo. Questa è una soluzione particolarmente indicata per particolari con geometrie articolate che sarebbe difficile ottenere con la sola piegatrice tradizionale.
Per approfondire questo aspetto della piegatura legato a prototipazione e piccoli lotti, è utile leggere la nostra guida piegatura dei metalli per produrre prototipi e piccole e medie serie.
Piegatura di lamiere di grosso spessore
Il discorso cambia sensibilmente se si devono lavorare delle lamiere di grosso spessore. In questo caso, solitamente sono protagonisti ferro e materiali ferrosi anche prezincati e ciò è vero soprattutto in settori come quello navale, energetico ed edile, dove si utilizzano elementi di carpenteria medio-pesante.
In questi casi lo spessore della lamiera non è l'unico parametro da considerare. Bisogna tenere conto anche di:
- Lunghezza del pezzo
- Angolo di piega desiderato
- Caratteristiche meccaniche del materiale
- Forza massima disponibile della pressa piegatrice
Le pieghe su grossi spessori sono generalmente eseguite con piega in aria per limitare lo sforzo di piega. Solo mettendo insieme tutte queste variabili si può calcolare con precisione il tonnellaggio necessario, cioè la forza di piegatura richiesta, insieme al raggio interno di piega, all'apertura della cava e al bordo minimo indispensabile per ottenere un risultato impeccabile.
Le macchine chiamate in causa in questi casi sono le presse piegatrici di elevato tonnellaggio, spesso dotate di accompagnatori che posizionano correttamente la lamiera prima di eseguire pieghe rettilinee e parallele, e nei casi più impegnativi si arriva a utilizzare vere e proprie celle robotizzate di piegatura, pensate apposta per gestire gli spessori più importanti con la ripetibilità che la produzione industriale richiede.
Così come indicato nella guida su i segreti della piegatura per lamiere di grosso spessore.
Piegatura del rame: tecniche e accorgimenti
Il rame merita un discorso a parte perché, a differenza di ferro e alluminio, la sua sfida principale non riguarda tanto la forza necessaria a piegarlo quanto la cura richiesta nella gestione della superficie.
Si tratta di un metallo apprezzato per conducibilità elettrica, conduttività termica e un'ottima malleabilità, caratteristica questa che lo rende relativamente semplice da piegare anche in geometrie complesse e con angoli precisi, limitando il rischio di rotture o fessurazioni che si potrebbe temere con materiali più duri.
Questa conducibilità elettrica e termica lo rende molto utilizzato in settori come l'elettronica e l'elettromeccanica, ma va sottolineato che il rame è particolarmente sensibile a graffi e imperfezioni superficiali. Chi lo lavora deve, quindi, adottare accorgimenti specifici come:
- Uso di pellicole protettive sulle lamiere
- Matrici con raggio maggiorato
- Ricorso a utensili rotativi, con la tecnica nota come piega a rolla
Questi accorgimenti servono a preservare la qualità estetica del pezzo finito insieme alla sua precisione dimensionale.
Anche qui restano fondamentali il controllo del raggio di piega, della forza applicata e del ritorno elastico, quest'ultimo comunque più contenuto rispetto ad altri metalli grazie alla malleabilità naturale del rame.
La nostra guida sulla piegatura del rame permette di comprendere al meglio tutto il processo.
Piegatura dell'alluminio: gestire il ritorno elastico
L'alluminio, infine, unisce leggerezza e malleabilità in una combinazione che lo rende uno dei metalli più semplici da piegare secondo le specifiche indicate dal cliente, ed è proprio questa lavorabilità a renderlo una lega molto diffusa nei settori in cui il rapporto tra peso e resistenza gioca un ruolo centrale nella progettazione del componente.
La difficoltà maggiore nella piegatura dell'alluminio riguarda però il controllo del ritorno elastico che, a parità di spessore, risulta generalmente più marcato rispetto ai materiali ferrosi anche se meno rispetto all'acciaio inox. Nella piegatura dell'alluminio serve prevedere un'adeguata compensazione del ritorno elastico, e un accurato controllo in produzione.
Anche la lega di alluminio specifica scelta per il progetto incide sul comportamento in fase di piega, ed è per questo che ogni caso va valutato singolarmente insieme al cliente prima di avviare la produzione. Esistono infatti diverse tipologie di leghe di alluminio da lavorazione plastica, ed ognuna di esse può avere un diverso stato di trattamento termico e incrudimento che modificano sensibilmente le caratteristiche meccaniche dell'alluminio, modificando in meglio o in peggio l'attitudine alla piega.
Dalla durezza e dall'incrudimento del materiale dipende anche il raggio minimo di piega:
- Con materiali più morbidi si possono ottenere raggi piccoli
- Con materiali più duri il raggio deve essere più grande, per evitare fessurazioni e cricche sul raggio esterno della piega
Come scegliere il processo di piegatura più adatto
Mettendo insieme quanto detto finora, risulta chiaro che la scelta del processo di piegatura più corretto dipende sempre dalla combinazione di più fattori: il materiale specifico, il suo spessore, l'angolo richiesto dal disegno, la presenza di fori o aperture vicino la piega e i volumi produttivi previsti.
- Prototipi e piccole-medie serie: la piegatrice programmabile a CNC resta la soluzione più precisa ed economica già a partire da lotti singoli
- Pezzi con pieghe complesse su più lati: la pannellatrice garantisce ripetibilità anche su geometrie articolate
- Spessori più importanti, indipendentemente dal materiale lavorato: diventa determinante l'impiego di presse piegatrici dimensionate sul tonnellaggio richiesto o, nei casi più esigenti, di celle robotizzate dedicate
In ogni scenario, il punto di partenza resta lo stesso: un confronto tecnico approfondito con il cliente per comprendere l'applicazione finale del pezzo e individuare, di conseguenza, la macchina, la tipologia di piega e i parametri più adatti a ottenere un risultato corretto già dal primo pezzo prodotto.
La piegatura dei metalli secondo Minifaber
Dal 1960 Minifaber affianca aziende di settori molto diversi tra loro - dall'elettromeccanico al medicale, dalla distribuzione del gas al vending e alla distribuzione di energia, fino all'illuminotecnica professionale - mettendo a disposizione un parco macchine composto da 7 piegatrici CNC, e una pannellatrice.
Ogni lavorazione, che si tratti di ferro, rame, alluminio, acciaio inox o leghe speciali, parte da un'analisi condivisa con il cliente per individuare la strategia più efficace, valutando fin da subito la macchina più adatta, la tipologia di piega da adottare e i parametri tecnici necessari a raggiungere il risultato richiesto.
Chi ha un progetto da valutare può contattare Minifaber per un confronto tecnico e un preventivo senza impegno.